简单的答案是优质机器拉伸膜的拉伸度通常为 3 倍或更多。
正确的答案是……这取决于拉伸膜、机器,最重要的是,您的产品、负载和目标。
以下是完整答案:

混淆拉伸与紧绷与固定
有时你会听到人们将包裹在托盘上的塑料称为收缩膜。你当然知道他们的意思,但正确的名称是拉伸膜是有原因的。
现代拉伸膜配方是为了拉伸而制造的——但可能不是因为您想象的原因,或达到您想象的程度。
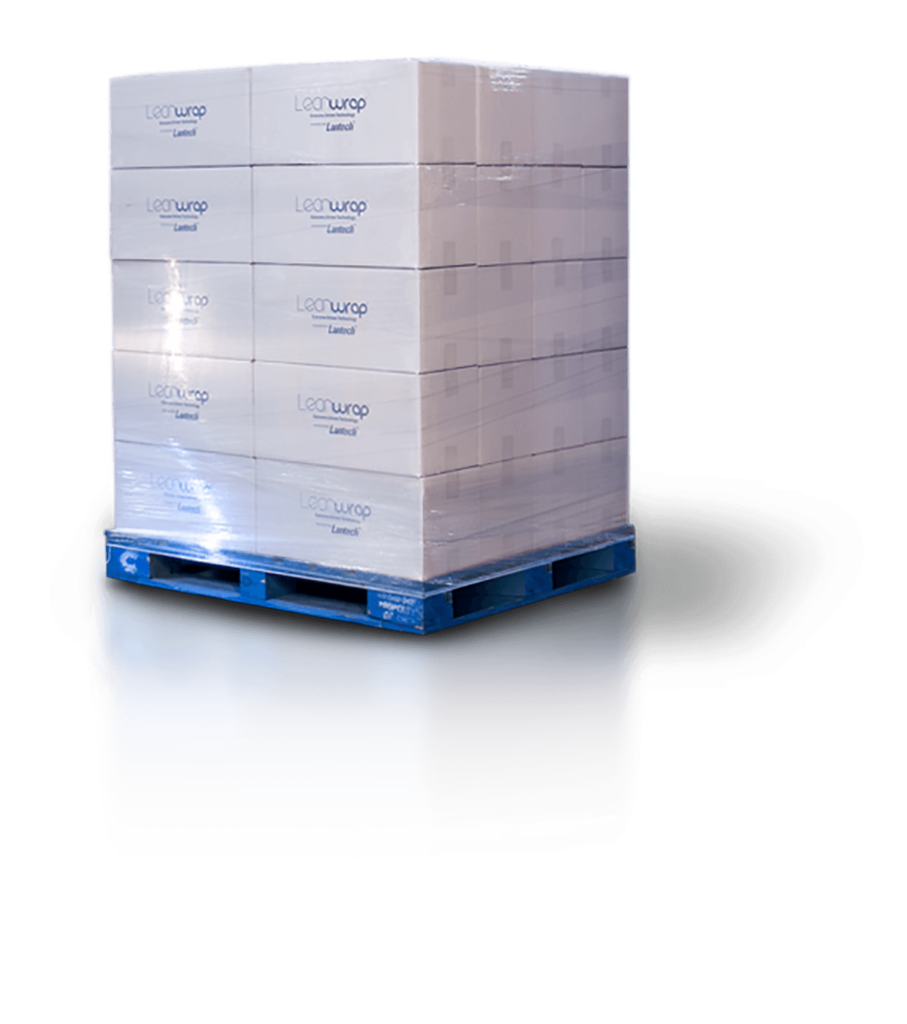
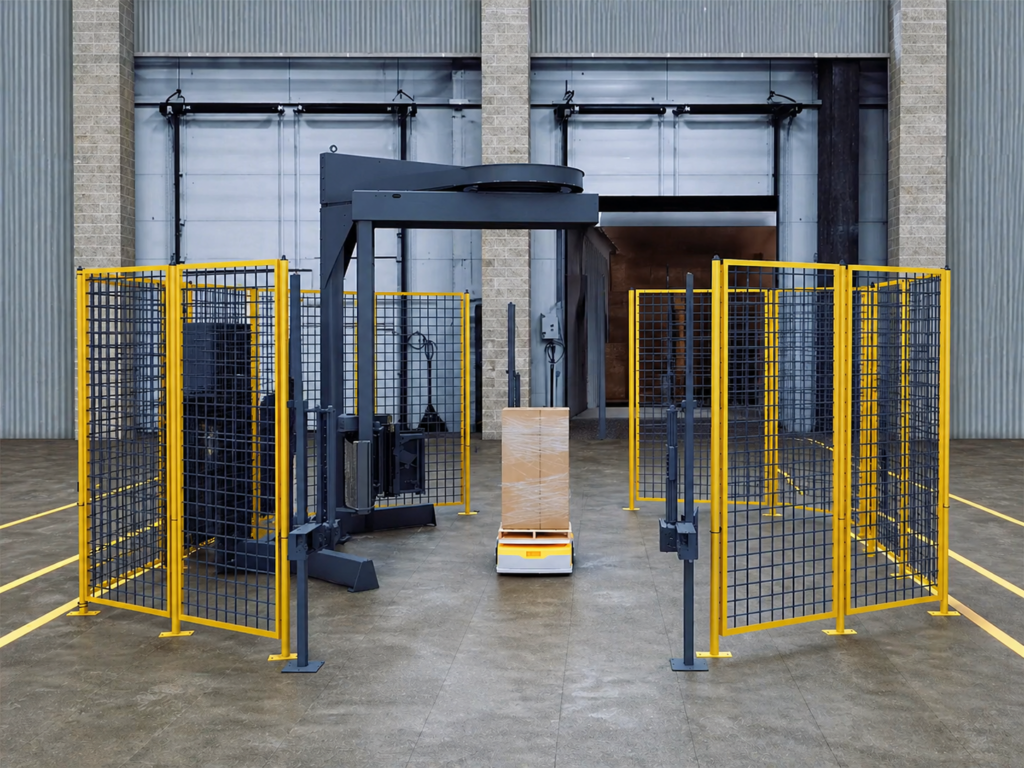
1972 年,Pat Lancaster 发明了第一台拉伸包装机,他使用的是专为干洗设施设计的 60 英寸塑料薄膜卷。其想法是将薄膜靠在旋转托盘上,并依靠芯轴制动器来减慢薄膜的速度,使其稍微拉伸,从而压缩负载。这项发明迅速发展成为如今非常流行的螺旋包装。我们现在依赖的聚乙烯拉伸薄膜也迅速跟进。
这基本上是相同的过程,每天要重复数千次,工人们用 12 英寸和 18 英寸宽的手动拉伸膜卷手工包裹货物。
最重要的是,负载安全性取决于遏制力——或包裹力X薄膜层。事实证明,拉伸并不是一个因素。
美元和美分
拉伸薄膜(或者更准确地说, 预拉伸 在薄膜离开薄膜输送系统之前对薄膜进行预拉伸是一种经济措施。预拉伸薄膜使拉伸包装变得经济实惠,并开启了我们今天所知道的拉伸包装和拉伸薄膜行业。
预拉伸薄膜可节省成本。
常见的预拉伸百分比(通常由包装机预拉伸托架中的一组齿轮决定)范围为 150-300%。这意味着从卷筒上脱落的每英尺线性薄膜代表负载上的 2.5 到 4 英尺薄膜。
这是相当诱人的节省!事实上,大多数公司 通过简单的薄膜节省计算来购买第一个托盘包装机.
越多越好,对吧?
在某种程度上。这里还有更多因素需要考虑。
影片属性包括:
- 测量
- 公式
- 抗穿刺和抗撕裂
- 卷长
- 价格/磅
负载属性包括:
- 重量
- 加载配置(如立方体或不均匀的)
- 需要将货物锁定在托盘上
- 内侧或外侧(产品分别小于或大于托盘)
- 约束力是缠绕力(张力)和旋转的乘积
确定最佳胶片使用量的最佳实践包括:
- 为货物制定标准:约束力值、货物与托盘的粘合度、无长或拖曳的薄膜尾部。它们可最大程度地提高安全运输的概率。
- 确定设置:这些是确保达到标准的薄膜选择(质量、规格和价格)和机器调整(预拉伸百分比、包裹力、顶部和底部包裹数、薄膜输送系统加速和减速、薄膜重叠等)。
- 建立反馈回路,确保标准得到维护,
实际情况是,薄膜变薄并不一定能带来薄膜净节约!薄膜厚度减小会导致缠绕力损失,因为薄膜断裂增加。众所周知,找到薄膜断裂的根本原因非常困难且耗时,因此操作员通常只需降低缠绕力直至断裂停止即可消除断裂。因此,必须使用更多薄膜层来恢复和维持损失的缠绕力,从而增加薄膜消耗。
每次装载 才不是 具有最佳缠绕模式。但是,它确实具有最佳遏制力。如果我的负载需要 10 磅的遏制力,我可以使用薄膜并应用很多层来获得它,或者我可以使用厚膜并应用较少的层 - 产生的遏制力可能相同,但缠绕模式和吞吐率可能会有很大差异。
胶片规格不是负载规格
如今,大多数机器薄膜的设计都可轻松预拉伸至 300%。如果进一步拉伸,可能会出现更多断裂 - 尤其是在负载的角落,大多数薄膜输送系统的张力会增加。
技术将让你从字面和象征意义上节省预算。风险在于,通过减小厚度和极端预拉伸所节省的成本可能会因产品损坏而损失,而产品损坏可能是由相关薄膜变化对约束力产生不利影响所导致的。
公司真正需要回答的问题是“安全运输我的货物需要什么样的遏制力“然后,熟悉薄膜和机器的当地专家可以设计正确的组合并建立参数,以确保货物得到适当的包装。
拉伸膜能拉伸多少?拉伸膜的拉伸程度取决于机器的设计拉伸程度。300% 并不罕见,但可能不是最好的答案。在一个方向上拉伸薄膜预算而不考虑其他影响,产品损坏的成本可能远远高于薄膜节省的成本。记住,有 b采用高缠绕力和较少膜层应用的厚拉伸膜与采用低缠绕力和较多膜层应用的薄膜之间的平衡。
想知道预拉伸拉伸膜可以为您节省多少成本吗?
好问题。这是购买新拉伸包装机的经典理由之一。我们有一个可供下载的免费计算器,您可以使用它来估算节省的费用。 在这里获取您的副本.
并且不要忘记其他注意事项。在高速包装应用中,过度拉伸薄膜可能会因薄膜断裂而导致令人沮丧且代价高昂的停机。如果机器不调整薄膜输送方式,这种情况在不规则负载(如配送中心)和负载角落尤其常见。

您可能对这些相关文章感兴趣:
这篇文章于 28 年 2016 月 21 日发布,并于 2026 年 XNUMX 月 XNUMX 日更新。